

en
 Lar / Notícias / Notícias da indústria / Defeitos comuns de DTY: manchas de óleo, penugem, variação de cor e como identificá-los
Notícias da indústria
Defeitos comuns de DTY: manchas de óleo, penugem, variação de cor e como identificá-los
2026-09-17
Em nossos anos de produção e fornecimento de fio texturizado de poliéster (DTY) para fábricas têxteis em todo o mundo, aprendemos que a diferença entre um bom tecido e um ótimo tecido geralmente se resume à qualidade do fio base. Mesmo depois de confirmar que um carretel DTY atende às especificações exigidas de denier, contagem de filamentos e tenacidade, você ainda poderá encontrar problemas durante os processos subsequentes de tecelagem, tricô ou tingimento. Três dos problemas mais comuns e frustrantes que vemos na indústria são manchas de óleo, penugem e variação de cor. Compreender exatamente o que causa esses problemas e saber como identificá-los antecipadamente pode evitar atrasos dispendiosos na produção e desperdício de tecido. Vamos compartilhar alguns insights práticos obtidos no chão de fábrica.
Manchas de óleo em DTY
As manchas de óleo são um dos defeitos mais visíveis e irritantes do DTY. Eles aparecem como manchas ou estrias escuras e gordurosas ao longo da superfície do fio e podem comprometer seriamente a aparência e a capacidade de tingimento do tecido final. Essas manchas são normalmente introduzidas durante o processo de texturização por estiramento, onde o fio passa por rolos de alta velocidade e pontos de lubrificação. Um culpado comum é a aplicação inadequada de acabamento giratório ou óleo de cone. Se o sistema de aplicação de óleo não estiver calibrado corretamente – muito óleo ou se o óleo estiver distribuído de maneira desigual – pode causar respingos e acúmulo no fio.
Outra fonte de manchas de óleo é a contaminação de máquinas. Com o tempo, o óleo dos rolamentos, das engrenagens ou mesmo dos lubrificantes transportados pelo ar pode chegar ao caminho do fio. Nas nossas instalações prestamos muita atenção à limpeza de cada godet e guia. Mesmo um pequeno acúmulo de resíduo de óleo pode ser transferido para o fio, especialmente em altas velocidades de produção.
Como detectar manchas de óleo
A maneira mais fácil de detectar manchas de óleo é através da inspeção visual sob iluminação forte e uniforme. Segure o carretel em uma bobinadeira e desenrole lentamente alguns metros de fio. Procure manchas ou listras que pareçam mais escuras do que o fio ao redor. Você também pode usar um simples “teste de toque”: se o fio parecer oleoso ou pegajoso nos dedos, isso é um forte indicador. Para uma verificação mais objetiva, o "Método de teste AATCC 118-2013" para repelência de óleo pode ser aplicado, mas em um ambiente de fábrica, uma lâmpada ultravioleta (UV) portátil de alta qualidade é uma ferramenta prática. Muitos óleos de cone contêm marcadores fluorescentes; sob luz ultravioleta, as manchas de óleo brilharão intensamente, torneo-as fáceis de detectar.
Fuzz (Fibrilação e Filamentos Quebrados)
Fuzz, também descrito como pilosidade ou fibrilação, é a presença de filamentos quebrados ou salientes na superfície do feixe de fios. Esse defeito pode causar grandes problemas a jusante: leva ao acúmulo de fiapos nas agulhas de tricô e nos liços, aumenta a quebra do fio e cria uma superfície áspera do tecido. Em casos graves, resulta em buracos ou manchas “turvas” no tecido final.
Por que ocorre o Fuzz?
A penugem geralmente se origina da abrasão mecânica durante o processo de texturização. Quando o fio parcialmente orientado (POY) passa através de aquecedores, discos de fricção e guias, qualquer desalinhamento ou rugosidade superficial nestes componentes pode desgastar os filamentos individuais. Outra causa comum são configurações de tensão inadequadas. Se a taxa de estiramento for muito alta ou a superalimentação estiver incorreta, os filamentos podem sofrer tensão excessiva e quebrar, formando penugem. Por exemplo, ao texturizar fios denier mais pesados, como 300D ou 600D, as configurações de tensão devem ser cuidadosamente ajustadas para corresponder às propriedades da fibra.
Como detectar Fuzz
Um método simples e confiável é o “teste de enrolamento” ou “teste do dedo”. Pegue um pedaço de fio com cerca de 50 cm de comprimento e segure-o bem esticado entre as mãos. Passe suavemente o polegar e o indicador ao longo do fio, de uma ponta à outra. Se você sentir uma textura difusa e áspera ou se filamentos soltos grudam em seus dedos, o fio provavelmente está afetado. Uma abordagem mais sistemática é usar um “fuzz board” ou “haze meter”. Rebobine uma pequena amostra de fio em um quadro negro e observe a superfície sob uma lupa. A penugem aparecerá como um halo de fibras salientes ao redor do feixe principal de fios. Recomendamos a verificação de amostras de cada troca de produção, especialmente para fios usados em tricô de alta velocidade ou aplicações de espessura fina, onde mesmo uma pequena quantidade de penugem pode causar problemas.
Variação de cor (barramento de sombra e inconsistência na absorção de corante)
A variação de cor, ou restrição de tonalidade, é sem dúvida o defeito mais difícil de detectar precocemente porque muitas vezes só se torna visível depois que o tecido é tingido. Ela se manifesta como listras, faixas ou manchas de diferentes tons da mesma cor em um tecido acabado. Esta questão está quase sempre relacionada com diferenças na absorção de corante entre embalagens de fios individuais ou mesmo dentro de uma única embalagem.
O que causa diferenças na absorção do corante?
A absorção de corante do DTY é fortemente influenciada pela sua estrutura morfológica, particularmente pelo nível de cristalinidade e orientação alcançado durante o processo de texturização por estiramento. Se a temperatura de ajuste do calor ou a tensão de estiramento variar entre as posições na mesma máquina de texturização, você acabará com fios com afinidades de corantes diferentes. Por exemplo, uma ligeira queda de temperatura em uma zona de aquecimento pode produzir fios com uma região amorfa mais baixa, que tingirá mais claro. Este é um desafio conhecido na produção poliéster consistente DTY em alto volume. Outros fatores incluem variações no denier por filamento (DPF) e na uniformidade do acabamento da fiação.
Como detectar variações de cores antes de tingir
O único método verdadeiramente confiável para detectar variação de corante é um teste de corante em laboratório. Uma pequena amostra de cada lote de produção é tricotada em uma pequena manga de tecido (uma “meia de malha”) e tingida sob condições controladas. A manga tingida é então comparada com um padrão mestre usando um espectrofotômetro ou sob luz natural padrão (D65). A diferença de cor é medida usando o sistema CIELAB (ΔE). Um valor delta E abaixo de 0,6 é geralmente considerado aceitável na maioria das aplicações têxteis. Pela nossa experiência, também é essencial testar amostras do início, do meio e do final de cada embalagem. Uma mudança repentina na absorção de corante dentro de um único cone sugere uma instabilidade do processo que necessita de atenção imediata.
Para uma verificação preliminar rápida, você pode segurar os pacotes de fios sob uma lâmpada incandescente em ângulo. Às vezes, diferenças no brilho ou “ponto branco” do fio podem ser visíveis, especialmente entre lotes de produção. No entanto, alertamos contra confiar apenas neste método, pois não é muito sensível. A tabela abaixo resume os principais métodos de inspeção.
| Defeito | Método de detecção rápida | Observação chave | Ação recomendada |
|---|---|---|---|
| Manchas de óleo | Inspeção de luz UV | Pontos/riscas brilhantes | Verifique o sistema de aplicação de óleo |
| Fuzz | Teste de dedo/placa Fuzz | Textura áspera, fibras salientes | Inspecione godets e guias |
| Variação de cor | Teste de tintura de laboratório (manga de malha) | Delta E > 0,6 | Verifique a temperatura e a tensão do aquecedor |
Unificando sua estratégia de controle de qualidade
Gerenciar esses três defeitos comuns requer uma abordagem holística ao controle de qualidade. Não basta apenas inspecionar o fio final; você deve compreender os parâmetros do processo que causam cada problema. A manutenção preventiva estruturada em máquinas de texturização, incluindo a limpeza regular das placas aquecedoras e a substituição de discos de fricção desgastados, é a primeira linha de defesa. Calibrar os rolos de aplicação de óleo e garantir uma tensão consistente em todos os eixos ajudará a minimizar a penugem e as manchas de óleo.
Para obter consistência de cor, é fundamental manter um perfil térmico estável nas máquinas de texturização. Operamos 100 máquinas de texturização em nossas instalações e descobrimos que um protocolo rígido de registro diário de temperatura e testes semanais de corantes em amostras é essencial para produzir produtos confiáveis. malha clara brilhante DTY and malha clara semibrilhante DTY com comportamento de tingimento consistente.
Uma lista de verificação prática para inspeção de fios recebidos
- Verificação visual: Abra a embalagem e rebobine cerca de 2 metros. Procure manchas de óleo ou danos físicos sob uma lâmpada forte.
- Verificação de toque: Passe o fio pelos dedos. Procure rugosidade ou pegajosidade que indique penugem ou óleo irregular.
- Verificação de negação: Use um carretel para medir o denier. Grandes variações do alvo podem indicar problemas no processo.
- Verificação de brilho: Segure o cone sob luz angular para uma rápida comparação visual com um padrão mestre.
- Teste de sombra: Se você tiver capacidade, execute um pequeno teste de corante de laboratório em uma amostra representativa de cada lote.
Por que escolher um parceiro com experiência em controle de processos?
No final das contas, a qualidade do seu DTY é tão boa quanto o controle do processo por trás dele. Um fornecedor com profunda experiência em fabricação entende exatamente como cada variável – desde a qualidade do polímero até a velocidade da máquina e a temperatura de texturização – afeta o fio final. Ao adquirir produtos de um fabricante que opera uma base de produção substancial com equipamentos padronizados e rotinas de gerenciamento de qualidade, você está investindo em previsibilidade e confiabilidade.
Temos orgulho em dizer que a nossa equipa de produção tem vindo a aperfeiçoar estes processos desde 2007. As nossas duas instalações, Weien e Baoyi, cobrem uma área de oficina combinada de 100.000 metros quadrados. Esta escala permite-nos manter um controlo rigoroso sobre os parâmetros de produção e implementar o tipo de protocolos de inspeção rigorosos necessários para minimizar defeitos. Para saber mais sobre a importância da consistência do processo, você pode ler nosso artigo sobre fatores que determinam a qualidade do monofilamento de poliéster . Acreditamos que a partilha deste conhecimento ajuda toda a cadeia de abastecimento têxtil a funcionar de forma mais tranquila.
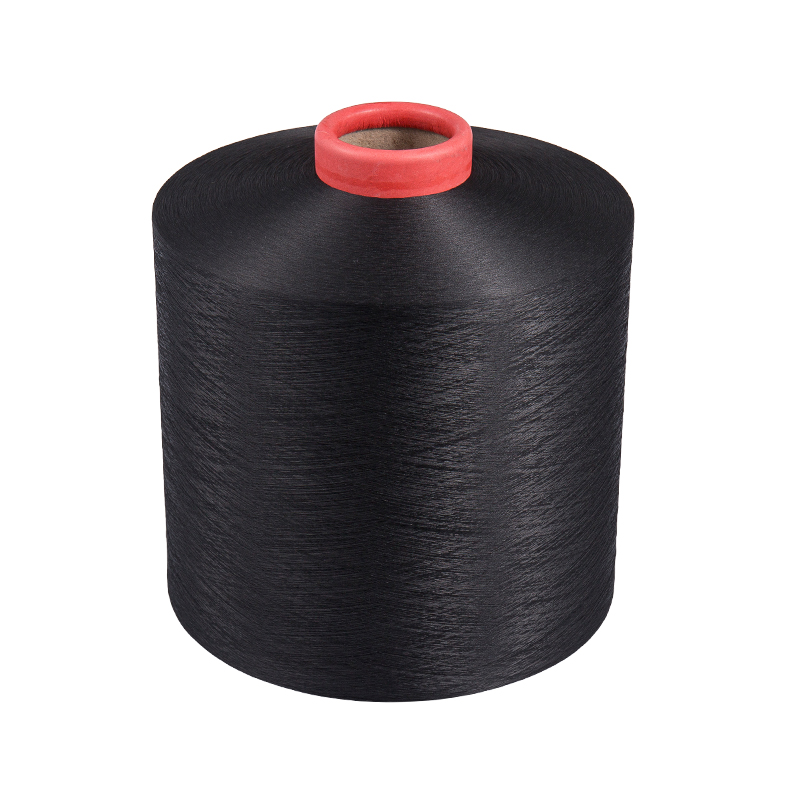 SIM preto tingido com droga e poliéster HIM DTY Este DTY misturado tingido de preto se beneficia do controle de processo há muito estabelecido da Zhenyi, garantindo a consistência da cor. Disponível em vários deniers e níveis de mistura, adapta-se a tecidos ou malhas que necessitam de preto profundo e com boa solidez. Ver Produto →
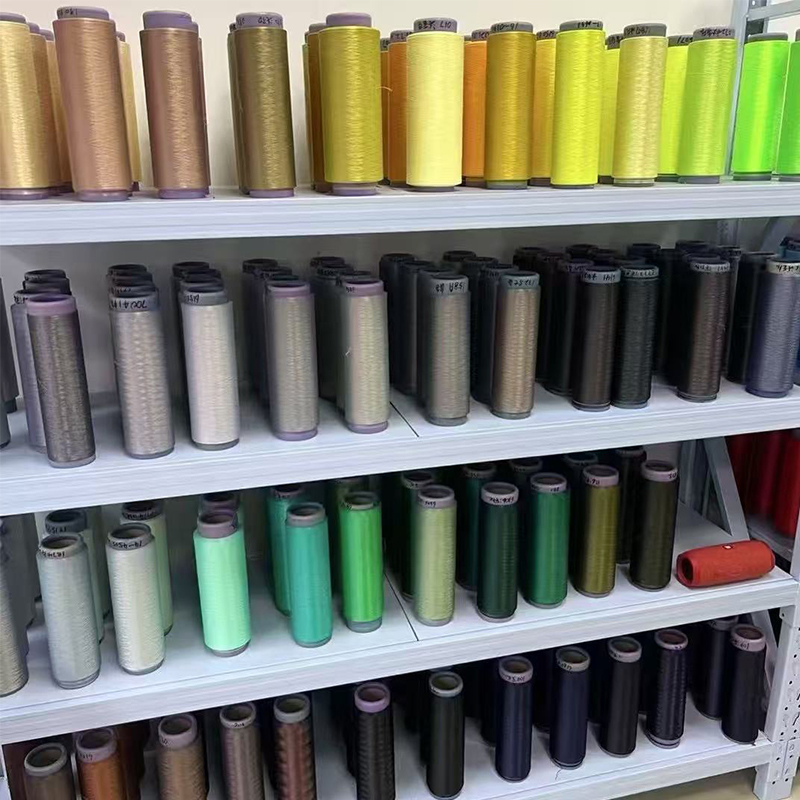 Poliéster HIM colorido tingido com droga DTY para tons personalizados Produzido com serviço de correspondência de amostras, este DTY altamente misturado vem em tons como vermelho, amarelo e azul. Apoiado na fabricação em larga escala, oferece cores consistentes e fornecimento confiável para aplicações de tecidos especiais. Ver Produto →


CONTATE-NOS
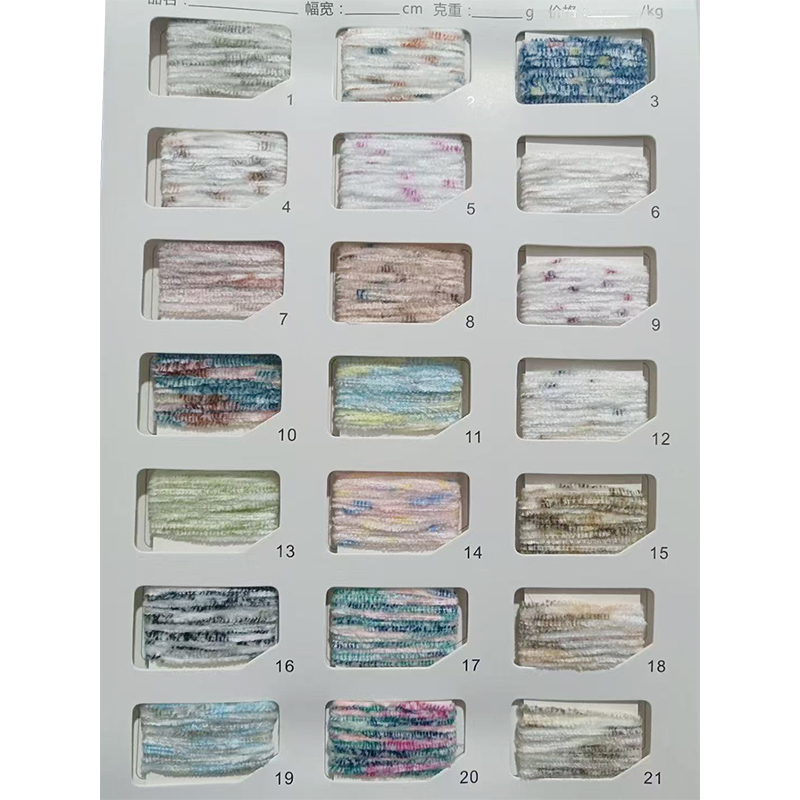
Se você precisar visualizar o gráfico de cores Baoyi, obter uma cotação ou ter dúvidas, convidamos você a nos contatar preenchendo o formulário abaixo.
PRODUTO
CONTATE-NOS
-
 Shimen Town, Tongxiang, Jiaxing, Zhejiang, China.
-
 +86-18357386869
-
 [email protected]
Copyright © Tongxiang Baoyi Textile Co., Ltd. Todos os direitos reservados.
